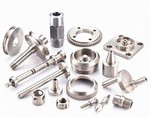
Kan generelt mekanisk maskineringsutstyr behandle presisjonsmekaniske komponenter?
Innen mekanisk produksjon påvirker kvaliteten på maskinering av presisjonsmekaniske komponenter direkte ytelsen og påliteligheten til forskjellig- avansert utstyr. Generelt mekanisk maskineringsutstyr er mye brukt i mange produksjonsscenarier. Dermed oppstår et spørsmål som er verdt å utforske: Kan generelt mekanisk maskineringsutstyr behandle presisjonsmekaniske komponenter?
I. Egenskaper og begrensninger for generelt mekanisk maskineringsutstyr
(1) Presisjon
Generelt mekanisk maskineringsutstyr, som vanlige dreiebenker, fresemaskiner og boremaskiner, har relativt begrenset presisjon. For eksempel kan en typisk dreiebenk ha en posisjoneringsnøyaktighet på rundt ±0,05 mm og en repeterbarhet på rundt ±0,03 mm. Dette presisjonsnivået er tilstrekkelig til at konvensjonelle mekaniske deler, som vanlige aksler og skiveformede-komponenter, oppfyller toleransekravene. Imidlertid krever presisjonsmekaniske komponenter ofte ekstremt høy dimensjonsnøyaktighet. For eksempel, i romfartsfeltet, kan noen komponenter ha toleranser kontrollert innenfor ±0,01 mm eller enda mindre områder. Presisjonen til en generell dreiebenk er utilstrekkelig til å oppfylle slike strenge krav, og deler som er behandlet med den kan ha betydelige dimensjonsavvik, og ikke oppfyller presisjonsstandardene til presisjonsmekaniske komponenter.
(2) Stabilitet
Generelt mekanisk maskineringsutstyr er mindre stabilt under drift sammenlignet med spesialisert presisjonsmaskineringsutstyr. Etter langvarig drift kan faktorer som mekanisk slitasje og tilbakeslag i transmisjonssystemet gradvis forringe maskineringsnøyaktigheten. For eksempel, etter flere timer med kontinuerlig drift, kan en fresemaskin oppleve en viss grad av verktøyposisjonsavvik. Dette avviket påvirker kanskje ikke deler med lavere presisjonskrav i vesentlig grad, men for mekaniske presisjonskomponenter kan selv mindre avvik føre til at formen og dimensjonsnøyaktigheten overskrider tillatte grenser.
(3) Automatiseringsnivå og kontrollpresisjon
Generelt mekanisk maskineringsutstyr har vanligvis et lavere nivå av automatisering, med mange operasjoner som er avhengige av manuell kontroll. Uoverensstemmelser i manuell drift kan introdusere feil. Selv om noe utstyr har visse automatiserte funksjoner, ligger presisjonen og responshastigheten til kontrollsystemet fortsatt bak de for presisjonsbearbeidingsutstyr. For eksempel, under komplekse konturbearbeidingsoppgaver, kan et generelt CNC-bearbeidingssenter slite med å følge små konturkurver nøyaktig på grunn av dens begrensede interpolasjonspresisjon, og ikke oppfyller de høye-konturbearbeidingskravene til presisjonsmekaniske komponenter.
II. Spesielle krav for maskinering av presisjonsmekaniske komponenter
(1) Krav til høy presisjon
Maskinering av presisjonsmekaniske komponenter krever ekstremt høy nøyaktighet når det gjelder dimensjonell presisjon, formpresisjon og overflateruhet. Som nevnt tidligere har noen kritiske komponenter svært stramme toleranser. Når det gjelder formpresisjon, krever komponenter som presisjonsformhulrom og flymotorblader formfeil (f.eks. flathet, sylindrisitet, rundhet) for å kontrolleres på mikrometernivå. Når det gjelder overflateruhet, for eksempel ved maskinering av optiske linser, kreves det typisk at overflateruheten Ra-verdien er mellom 0,01 μm og 0,02 μm. Slike glatte overflater er vanskelige å oppnå med generelt mekanisk maskineringsutstyr.
(2) Komplekse prosesskrav
Presisjonsmekaniske komponenter krever ofte komplekse maskineringsprosesser. For eksempel kan komponenter med små hull, dype hull eller komplekse uregelmessige strukturer trenge spesielle bearbeidingsprosesser som elektrisk utladningsbearbeiding (EDM), elektrokjemisk bearbeiding (ECM) og laserbearbeiding. Disse spesialiserte prosessene krever dedikert utstyr og teknisk støtte, noe generelt mekanisk maskineringsutstyr vanligvis mangler, noe som gjør det umulig å fullføre de tilsvarende maskineringsoppgavene. Dessuten er planleggingen av bearbeidingsprosessruter for presisjonskomponenter mer kompleks og omhyggelig, og krever vurdering av innvirkningen av bearbeidingssekvens på delens nøyaktighet og gjenværende spenning. Dette er en annen utfordring som generelt mekanisk maskineringsutstyr står overfor ved prosessering av presisjonskomponenter.
(3) Miljøkrav
Maskinering av presisjonsmekaniske komponenter har vanligvis strenge krav til maskineringsmiljøet. Faktorer som temperatur, fuktighet og vibrasjoner kan påvirke maskineringsnøyaktigheten. For eksempel, under ultra-bearbeiding, kan selv mindre temperaturendringer forårsake termisk ekspansjon og sammentrekning av deler og utstyr, og dermed påvirke maskineringsnøyaktigheten. Verkstedmiljøet hvor generelt mekanisk maskineringsutstyr er plassert mangler ofte streng temperaturkontroll, fuktighetskontroll og vibrasjonsisolering, noe som gjør det vanskelig å oppfylle miljøkravene for maskinering av presisjonsmekaniske komponenter.